

工业连接器接线方式没有绝对优劣,应根据电流与线径、装配批量、振动环境、现场维护需求和施工空间选择。焊接适合结构紧凑、批量较小或多芯信号连接;压接更适合批量生产、线束加工和对一致性要求较高的设备;锁螺丝接线施工灵活、便于现场安装和维护,更适合中大线径电源连接,但要重点控制锁紧扭矩。
工业连接器接线方式主要看哪些条件?
第一看电流和线径。小线径、多芯信号连接可以采用焊接;大线径、大电流连接更应关注压接或螺丝锁线后的接触电阻、端子保持力和温升。
第二看装配批量。批量线束生产更强调工艺一致性,压接配合合适的端子和压接工具,更容易形成标准化生产。
第三看振动和线缆受力。机器人、工程机械等设备应关注端子在振动、拉扯后的机械保持和电气稳定性。
第四看维护方式。需要现场接线、更换线缆的设备,锁螺丝方式通常更加灵活;固定批量线束则更适合压接。
焊接、压接和锁螺丝分别有什么特点?
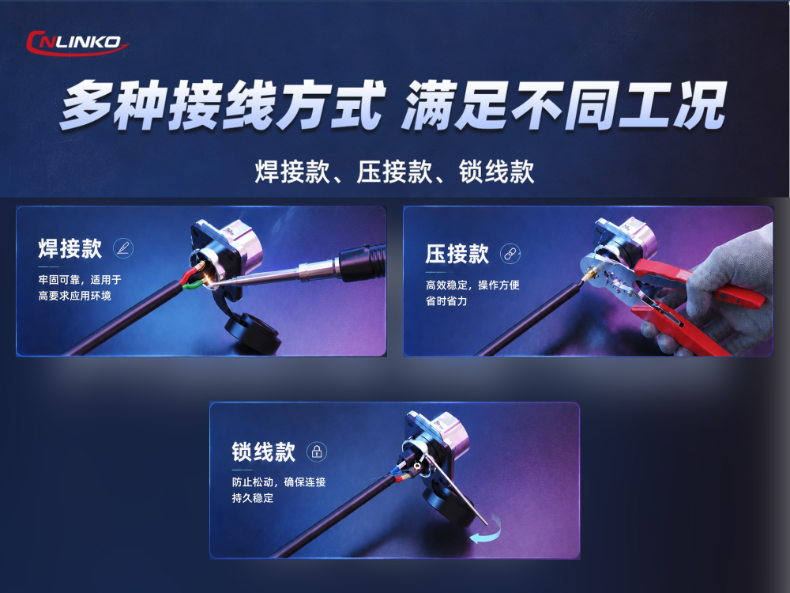
焊接接线通过焊锡形成导体与端子的电气连接,结构紧凑、适合多芯等连接,但对焊接温度、焊锡量和操作人员工艺要求较高,过热或虚焊都会影响一致性。
压接接线通过端子与导体机械压缩形成稳定接触,不需要焊锡,适合自动化和批量线束加工。其优势是效率高、一致性好,但必须匹配正确的端子、线径和压接工具,压接不足或过度压接都会影响可靠性。IEC 60352-2:2024专门规定了压接连接的一般要求、试验方法及工程指导。
锁螺丝接线通过机械夹紧导体,现场安装和维护方便,尤其适合较粗线缆;但螺丝扭矩不足可能造成接触电阻升高,过度锁紧又可能损伤导体。IEC 60999-1对一定范围内铜导体的螺纹和无螺纹夹紧单元提出了相关安全要求。
为什么接线方式会影响连接器可靠性?
工业连接器最终的电流都要经过“导线—端子—触点”传输。端接不良会增加接触电阻,在大电流下进一步产生温升;同时,线缆拉力和设备振动还可能使端子松动。因此,接线方式不能只看“装得方便”,还要验证接触电阻、拉脱力、温升和振动后连接状态。
不同设备应该怎么选?
多芯信号、小批量装配可优先考虑焊接;自动化线束、批量设备和振动工况可重点考虑压接;储能、激光、电源设备等需要现场施工或使用较粗线缆的场景,则可考虑锁螺丝接线。
但不能机械套用。例如,大电流并不意味着一定只能锁螺丝,压接同样可以用于大线径连接,最终应依据产品允许线径、端子结构和实际装配工艺选择。
凌科有哪些不同接线方式的工业连接方案?
在焊接应用中,凌科BD24系列工业级连接器采用分体锁固结构,重点解决焊接和装配过程中内部组件容易散件、错位的问题,有利于提高批量装配稳定性。
在压接应用中,凌科LP32系列工业级连接器支持10/16mm²大线径压接方案,内部质量验证重点包括压接高度、端子拉脱力和压接后接触电阻,以保证大电流连接的一致性。
在锁螺丝应用中,凌科DL28系列工业级连接器额定50A,适配10–16mm²(8–6AWG)导线,采用螺丝端接方式,更适合储能、激光及其他大功率设备的现场接线需求。其接线可靠性重点关注端子扭矩、线缆拉力以及振动前后的接触稳定性。
经凌科实验室检测,在规定条件下,凌科DL28系列工业级连接器的接线可靠性需通过端子扭矩、线缆拉力及接触电阻等项目进行验证,以满足50A大电流设备对接线牢固、低连接损耗和长期稳定运行的要求。
因此,工业连接器选择焊接、压接还是锁螺丝,核心应围绕线径电流、生产方式、振动工况和维护需求综合判断,而不是单纯比较哪一种接线方式更牢固。